
超声波塑料焊接机实现“无缝熔接”,核心原理不是把整个塑料件加热融化,而是利用高频机械振动,让两个塑料件的接触面在极短时间内局部升温、熔化,再在压力下冷却固化,最终形成牢固连接。
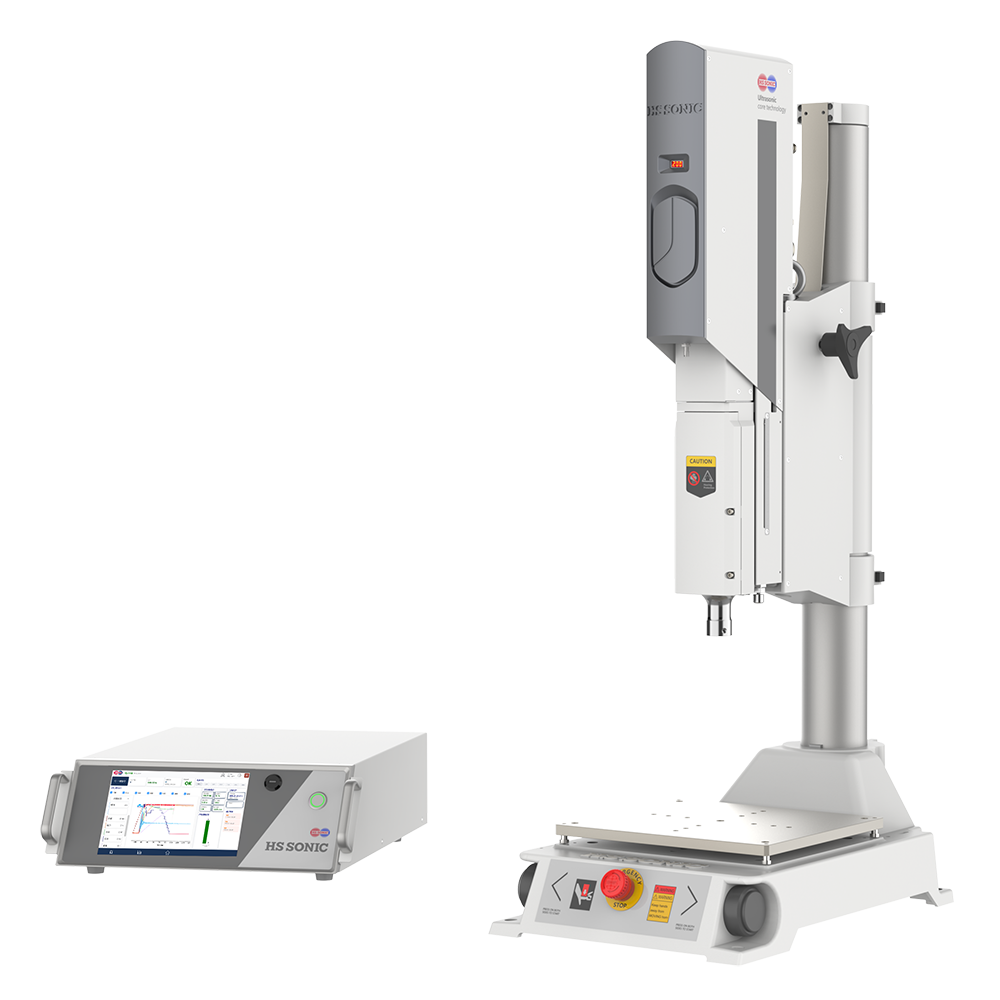
超声波塑料焊接机实现“无缝熔接”,核心原理不是把整个塑料件加热融化,而是利用高频机械振动,让两个塑料件的接触面在极短时间内局部升温、熔化,再在压力下冷却固化,最终形成牢固连接。
其工作过程大致可以分成以下几个步骤。
1. 超声波发生器产生高频电信号
设备首先通过超声波发生器,把普通电能转换成高频电信号。塑料焊接常见频率有:
15kHz、20kHz、28kHz、30kHz、35kHz、40kHz 等。
不同频率适合不同尺寸、结构和精度要求的塑料件。一般来说,大型厚壁零件常使用较低频率,小型精密件更多采用较高频率。
2. 换能器把电能转化成机械振动
高频电信号进入换能器后,会被转换成高频机械振动。
这个振动幅度本身很小,但频率非常高。随后经过变幅杆放大或调整,再传递到焊头。
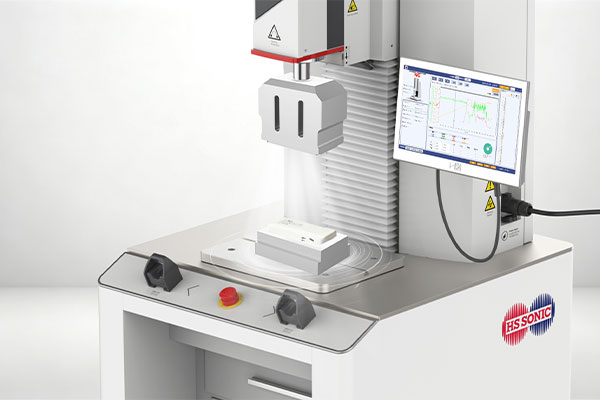
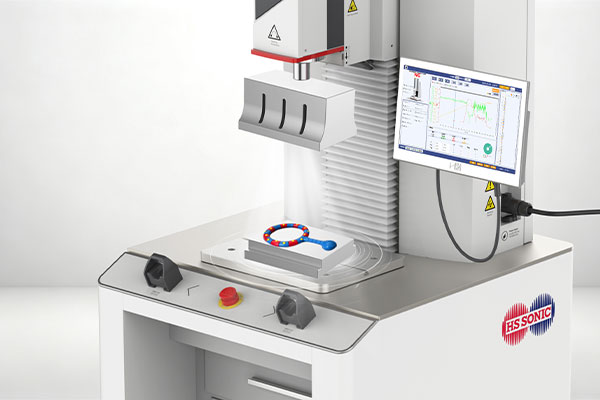
焊头直接压在塑料件上,将高频振动传入待焊接区域。
3. 接触面快速产生热量
两个塑料件被夹紧后,焊头在压力作用下进行高速微振动。
在接触面位置,材料会发生分子间摩擦、界面摩擦和周期性形变,从而产生热量。
由于热量主要集中在焊接界面,所以并不需要把整个塑料件加热。
当界面温度达到材料软化或熔融范围后,塑料开始局部熔化。
这也是超声波焊接速度快的重要原因,很多塑料零件的实际焊接时间只需要零点几秒到几秒。
4. 导能结构让热量集中在焊接线
要实现比较理想的“无缝熔接”,产品结构设计非常关键。
在很多塑料件接触位置,会专门设计一种叫做导能筋、导能线或能量导向结构的小型三角筋。
它的作用是让超声波能量集中在一个较小区域。
焊接开始时,导能筋最先熔化,熔融塑料随后沿着结合面流动并填充缝隙。
这样可以让两个塑料件逐渐融合在一起,同时减少外部溢胶和明显焊接痕迹。
因此,很多所谓“无缝超声波焊接”,真正的关键并不只是设备参数,而是:
产品结构 + 导能设计 + 焊接压力 + 振幅 + 时间之间的配合。
5. 保压冷却形成牢固焊缝
达到设定焊接时间或焊接深度后,超声波振动停止。
但焊头不会立即抬起,而是继续保持一定压力。
此时熔融塑料在压力作用下逐渐冷却和凝固,使上下两个塑料件形成稳定结合。
这个阶段通常称为保压时间或固化时间。
经过冷却之后,两块塑料已经不是简单“粘”在一起,而是在界面区域形成了熔融结合。
为什么能做到外观看起来没有明显接缝?
所谓“无缝熔接”,通常并不是物理意义上的完全没有连接线,而是通过合理结构和工艺,让焊接线隐藏、变细或不明显。
常见做法包括:
将焊缝设计在产品侧边、底部或内侧;
使用阶梯式、榫槽式结合结构;
控制导能筋尺寸;
减少熔融塑料外溢;
精确控制焊接深度;
使用高精度焊接模式;
优化模具和夹具定位。
如果产品外观要求比较高,还可以通过隐藏式焊接结构,让消费者从产品正面基本看不到明显接缝。
哪些塑料更适合超声波焊接?
超声波焊接主要适用于热塑性塑料。
常见材料包括:
ABS、PP、PE、PC、PA、PS、POM、PMMA以及部分塑料合金。
不过,不同材料的焊接性能差异比较大。
一般来说,相同或相近材料更容易焊接。例如ABS与ABS、PC与PC通常比较容易形成稳定焊缝。
不同塑料之间是否能焊接,则要看两种材料的熔点、化学相容性和材料结构。
影响无缝焊接效果的几个关键参数
超声波塑料焊接机调试时,通常重点关注以下参数:
振幅决定振动能量大小;
焊接压力影响塑料接触和熔融流动;
焊接时间决定能量输入程度;
焊接深度影响最终压合尺寸;
保压时间影响熔融塑料冷却定型;
触发压力决定什么时候开始输出超声波。
如果能量过小,容易出现虚焊、焊不牢;如果能量过大,则可能造成溢胶、变形、开裂甚至损伤内部结构。
超声波焊接为什么适合塑料产品批量生产?
它最大的特点是速度快、无需胶水、自动化程度高。
传统胶粘工艺需要涂胶、等待固化,还可能存在胶水外溢和老化问题。超声波焊接通常几秒内就可以完成,不需要额外胶水或螺丝。
因此在汽车塑料件、医疗耗材、消费电子、电池外壳、家电、玩具、包装以及精密塑料组件中应用非常广泛。
简单来说,超声波塑料焊接机实现无缝熔接的关键,就是利用高频振动把热量精准集中到塑料结合面,使界面快速熔融,再通过压力和冷却让两块塑料融合成一个整体。**真正决定焊接效果的,除了设备本身,还包括塑料材质、产品结构、导能筋设计、焊头夹具以及参数调试。
 +86 152 1112 7260
 hs@hssonic.com